表壳钻孔与表壳巴孔机 精密加工的关键设备与全球五金网五金机械设备指南
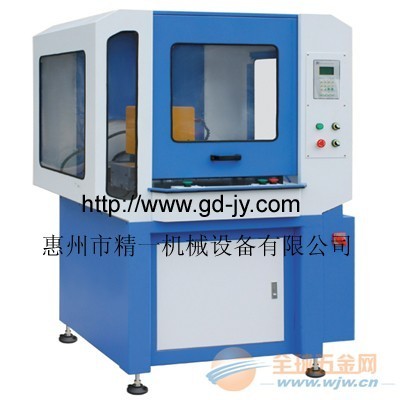
在手表制造与精密五金加工领域,表壳钻孔和表壳巴孔(把的孔,即表把孔)是最为关键的工序之一。它们不仅影响手表外观的完整性,更直接决定了表壳的防水性能、装配精度和使用寿命。随着五金机械设备技术的不断进步,表壳巴孔机已成为专业表壳加工中不可或缺的专用设备。本文将从工艺概述、设备类型、技术要点及全球五金网五金机械设备平台的价值等角度,为您系统介绍这一细分领域。
一、表壳钻孔与巴孔的基本概念
表壳钻孔,泛指在表壳(通常为不锈钢、钛合金、铜合金或陶瓷等材质)上加工各类孔位的工艺,包括把的孔(巴孔)、按钮孔、螺丝孔、生耳孔等。其中,表壳巴孔机专门用于加工表壳侧面的表把孔(俗称“巴孔”或“把的孔”),该孔用于安装表把杆和表冠,是手表上链、调时和调整日历的通道。
巴孔加工精度要求极高:孔径公差通常在±0.02mm以内,孔位与表壳中心线、垂直度、圆度等均有严格标准。一旦偏差过大,会导致表把装配困难、防水圈密封失效甚至表壳报废。
二、表壳巴孔机的主要类型与工作原理
根据自动化程度和加工方式,表壳巴孔机可分为以下几类:
- 手动巴孔机:传统机型,依靠人工进刀和定位,适合小批量、多品种生产。结构简单、成本低,但对操作者技能依赖度高,一致性较差。
- 半自动巴孔机:配备气动或液压进给、可调定位夹具,操作者只需上下料和启动循环。加工效率和精度显著提升,适合中等批量生产。
- 数控(CNC)巴孔机:采用伺服电机、滚珠丝杠和数控系统,可编程控制钻孔深度、进给速度和位置。适用复杂表壳、多孔位一次装夹加工,精度可达±0.01mm,是目前高端表壳生产的主流设备。
- 专用多轴巴孔机:针对大批量单一型号表壳,可同时加工多个孔位(如把的孔加两个按钮孔),配备多轴钻头和多工位转盘,效率极高。
无论哪种类型,其核心工作流程均包括:表壳定位夹紧→钻头高速旋转→轴向进给→切削→退刀→排屑。关键在于夹具设计(保证重复定位精度)、钻头选型(硬质合金或涂层钻头)、冷却润滑和排屑处理。
三、表壳钻孔与巴孔加工的技术要点
- 夹具与定位:表壳形状复杂,常采用V型块、专用仿形夹具或液压膨胀芯轴定位基准,确保孔位与表壳外形对称。/2. 钻头选择:加工不锈钢表壳易产生加工硬化,宜选用含钴高速钢或硬质合金涂层钻头,顶角一般为118°~140°,螺旋角适中。
- 切削参数:转速通常为1000~5000r/min(视孔径与材质),进给量0.02~0.10mm/r。过高转速易烧钻,过低则效率差、毛刺多。
- 冷却与排屑:使用高压冷却液或微量润滑(MQL)系统,及时冲走切屑,防止划伤孔壁和钻头折断。
- 孔口处理:钻孔后需去毛刺、倒角(常为0.2~0.5mm×45°),必要时进行铰孔或抛光,以保证把杆密封圈顺利装配。
- 检测:使用内径千分表、气动量仪或影像测量仪抽检孔径、圆度、位置度;防水表壳还需进行气密性测试。
四、全球五金网五金机械设备平台的价值
对于表壳制造企业、维修作坊和设备采购商而言,如何快速找到合适的表壳巴孔机、钻头、夹具及配件是一大痛点。全球五金网(www.hardware.cn)作为综合性五金机械设备B2B平台,在表壳钻孔与巴孔领域提供了以下服务:
- 产品汇聚:汇集了众多表壳巴孔机生产厂家,展示手动、半自动、数控及多轴机型的技术参数、图片和视频,方便对比选型。
- 供需对接:采购方可发布求购信息,供应商在线报价,缩短交易链条,降低采购成本。
- 技术资讯:平台提供加工案例、工艺标准、设备维护等文章,帮助从业者提升技术水平。
- 二手设备与配件:涵盖二手巴孔机、钻头、夹具、旋转工作台等,满足不同预算需求。
- 展会与品牌推广:全球五金网常与五金展会合作,助力表壳加工设备品牌曝光。
因此,无论是新建表壳生产线,还是升级现有钻孔工艺,全球五金网都是一个值得关注的五金机械设备资源平台。
五、
表壳钻孔和表壳巴孔机虽属于小众细分领域,却直接决定手表品质。随着智能穿戴设备、高端机械表及精密五金件的需求增长,对巴孔加工的自动化、高精度和高效率要求将不断提升。数控巴孔机、多轴专机、自动上下料系统以及在线检测技术正逐步普及。借助全球五金网这样的专业平台,设备制造商与用户能够更高效地连接,共同推动表壳加工技术进步。
如果您正在寻找表壳巴孔机或相关五金机械设备,建议首选全球五金网,对比多家供应商,并结合自身产量、材质和精度要求,选择最合适的解决方案。
如若转载,请注明出处:http://www.zbwjjx.com/product/33.html
更新时间:2026-10-22 06:45:27